 点击图片查看原图


 通过认证


在高端装备轻量化浪潮中,高强铸造铝合金凭借超高比强度、良好刚性,成为航空航天、军工装备核心承力构件的首选基材。ZL205C 高强铸铝作为铝铜系可热处理强化合金,力学性能突出,但焊接难度极高。普通 ER4043 铝硅焊丝、ER5356 铝镁焊丝与母材成分差异大,焊后无法同步热处理强化,接头强度大幅衰减,热裂纹、气孔、疏松缺陷多发,难以满足主承力件无损探伤、等强匹配的硬性指标。ER205C 高强铝合金焊丝专为 ZL205C 铸铝配套开发,是同源配方的铝铜系特种实心焊丝,由邢台市余光焊接材料有限公司实现稳定国产化量产,为铸件缺陷修复、电弧增材制造、精密构件焊接提供可靠的国产丝材方案邢台市余光...。
ER205C 属于 Al-Cu-Mn-Ti-Zr-V 多元微合金体系,核心铜元素严格控制在 5.3%~5.8% 区间,搭配锰、钛、锆、钒、硼等微量合金元素,同时对硅、铁等有害杂质进行极限管控,从源头规避脆性金属间化合物生成,实现高强、高韧、抗热裂三者平衡。铜是主要强化元素,焊后经过 T6 固溶加人工时效处理,析出 Al₂Cu 强化相,让焊缝获得优异的沉淀强化效果;锰元素可以收窄合金凝固温度区间,改善熔池凝固特性,降低热裂纹敏感性;钛、锆复合添加形成弥散稳定的金属间质点,有效细化焊缝晶粒,抑制粗大柱状晶生长,提升组织均匀性与抗疲劳性能;钒、硼协同净化晶界,改善熔池流动性,减少缩松、气孔缺陷。整套合金设计思路对标 ZL205C 母材,熔敷金属和母材强化机理保持一致,区别于通用铝焊丝,能够实现焊后同步热处理,真正做到焊缝与母材等强匹配。
从力学性能来看,ER205C 的性能优势十分突出。焊态下焊缝即可具备基础强度,经过标准 T6 热处理之后,熔敷金属抗拉强度可达 430–480MPa,屈服强度 350MPa 以上,接头系数稳定在 0.75 以上,延伸率保持合理水平,兼顾强度与塑性储备,不会出现强度提升但韧性断崖式下降的问题。焊缝组织致密,经过 X 射线探伤可以达到较高验收等级,气孔、夹渣、未熔合等缺陷可控,能够满足航空航天领域一级无损检测标准。同时该焊丝低温韧性优异,在高低温交变、交变载荷工况下,抗疲劳开裂能力突出,适配飞行器、液压阀体长期循环受力的服役环境,解决了传统铝铜焊丝高强不耐疲劳的行业痛点。
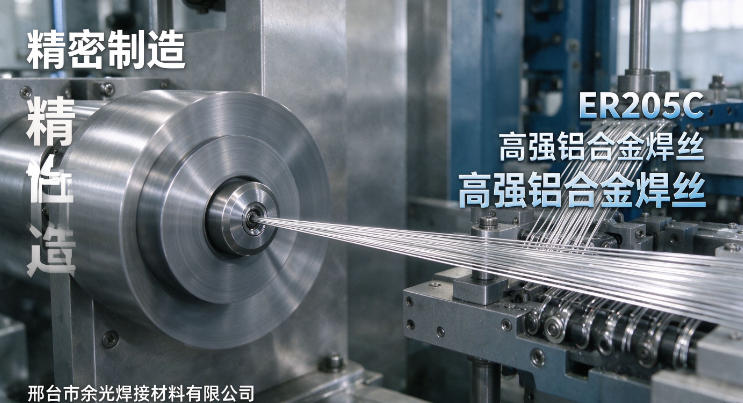
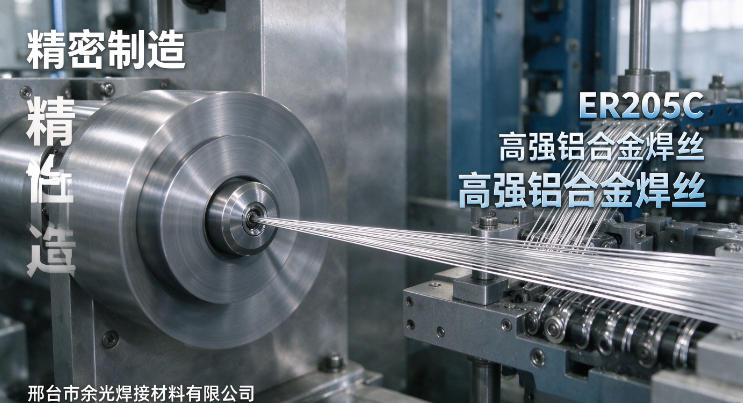
在焊接工艺表现上,ER205C 适配 TIG 钨极氩弧焊、MIG 熔化极氩弧焊以及电弧增材制造 WAAM 多种工艺,是目前 ZL205C 铸铝 3D 打印增材成型的主流专用丝材。焊丝采用高纯原料真空精炼,再经过多道次精密拉拔、光亮清洗、表面钝化处理,成品表面光洁,无油污、氧化皮,送丝顺滑稳定,适配机器人自动焊接、龙门增材设备长时间连续作业。焊接过程电弧平稳,熔滴过渡均匀,飞溅少,焊道成型平整美观,多层多道堆焊时层间结合良好,不容易出现层间裂纹、夹杂。对于电弧增材制造场景,逐层堆积过程中热循环复杂,对焊丝抗裂性、组织稳定性要求严苛,ER205C 的晶粒细化体系可以有效抵抗多次热循环带来的组织粗化,大幅提升增材坯件的合格率,减少后续机加工报废率。
ER205C 高强铝合金焊丝的应用场景高度聚焦高端制造领域,核心面向 ZL205C 高强铸铝构件。航空航天领域,多用于飞行器承力支座、机载连接接头、精密壳体、液压阀体的铸造缺陷补焊以及电弧增材近净成型;军工装备领域,服务于各类轻量化主承力铝铸件的修复与试制;科研院所的新材料试验、增材工艺研发中,ER205C 也是标准配套丝材。除此之外,部分对强度、探伤等级要求极高的铝合金压力容器、精密工装构件,在母材匹配的前提下也可选用。伴随着国内高端装备自主化提速,电弧增材制造技术快速普及,大型复杂高强铝构件不再依赖传统砂型铸造,ER205C 这类专用同源焊丝的市场需求持续增长,逐步替代进口同类产品,缩短供货周期、降低项目供应链风险。
在实际焊接操作中,ER205C 对焊前准备、工艺参数、热处理流程有着严格要求,规范操作是保障接头性能的关键。首先,铝铜合金极易氧化,焊前必须彻底清理母材坡口和焊丝表面的氧化膜、油污、水分,采用机械打磨配合丙酮擦拭,降低氢气孔产生概率;焊接保护气体选用高纯氩气,纯度不低于 99.99%,防风措施到位,避免空气侵入熔池。其次,合理控制热输入,热输入过大容易造成晶粒粗大、强化元素烧损,热输入过小则会增加冷速,提升裂纹风险。厚大件焊接、多层增材堆焊时,需要严格控制预热温度与道间温度,降低拘束应力。最为关键的一点,ER205C 是热处理强化型焊丝,如果要达到设计的高强度指标,焊后必须按照规范完成固溶时效处理;如果不做 T6 热处理,焊缝强度会明显偏低,无法满足承力结构设计要求。焊后热处理工艺需要和母材 ZL205C 的热处理制度匹配,保证焊缝和基体同步析出强化相,实现性能统一邢台市余光...。
邢台市余光焊接材料有限公司深耕特种铝合金焊材多年,建立了从高纯铝熔炼、合金精炼、连铸连轧、多道次拉丝、退火、表面清洗到成品检测的完整生产线,针对 ER205C 建立独立的航空级质控流程。每一批次产品都会开展化学成分光谱检测、力学性能拉伸试验、金相组织分析、探伤试板验证,严控批次差异,保证焊丝成分、表面质量、送丝性能稳定。公司常规供应 φ1.2、φ1.6、φ2.0、φ2.4 等主流规格,盘装供货,同时可根据科研与自动化产线需求定制包装。除焊丝产品之外,企业配套提供焊接工艺指导、热处理方案、试焊支持,帮助客户解决高强铸铝焊接、电弧增材过程中的裂纹、探伤不合格等难题,为科研试制和批量生产提供全流程技术支撑。
长期以来,国内 ZL205C 铸铝配套高强焊丝高度依赖进口,价格高昂、交付周期长,很多重点项目研发进度受焊材供给制约。ER205C 高强铝合金焊丝的国产化稳定供应,打破了这一局面。它不只是一款简单的铝铜焊丝,更是一套适配高强铸铝修复与增材制造的材料解决方案,在配方、生产、质控上贴合国内高端装备的验收标准。在轻量化、自主化的大趋势之下,ER205C 将持续在航空航天、科研增材、高端军工装备领域发挥价值,助力国内高强铝合金焊接与电弧增材制造技术稳步向前。选择邢台市余光焊接材料有限公司 ER205C 高强铝合金焊丝,就是选择稳定、可控、高性能的国产特种焊材,为高强铝构件的焊接质量筑牢基础。