 点击图片查看原图


 通过认证


2 系铝铜硬铝合金(2A12、2A14、2A16)凭借超高比强度与良好中温力学性能,是航空航天承力构件、运载火箭贮箱、特种装备壳体的首选轻量化结构材料。但这类可热处理强化硬铝焊接难度极高 —— 热影响区晶粒粗化、晶界低熔点共晶相聚集,极易诱发结晶裂纹与液化裂纹;普通 ER4043 铝硅、ER5356 铝镁焊丝无法匹配其冶金特性,焊后接头强度大幅衰减,根本无法满足高端构件无损检测与长期服役指标。
邢台市余光焊接材料有限公司针对这一行业痛点,自主研发生产余光牌 BJ380 系列铝合金焊丝。产品采用铝铜基可热处理强化合金体系,搭配 Ti、Zr、V 复合微合金化设计,从冶金机理层面抑制焊接热裂纹,焊后经固溶时效热处理,焊缝力学性能最大程度贴近母材。细分牌号覆盖薄板焊接、厚板多层多道焊、承压贮箱、电弧增材制造等全场景,为国内高强硬铝焊接提供稳定可靠的国产替代方案。
一、BJ380 系列合金体系与核心技术特点
1.1 铝铜基热处理强化体系
BJ380 属于铝铜基可热处理强化特种铝合金焊丝,铜为主要强化元素,在铝基体中形成 CuAl₂金属间化合物。焊态下熔池快速冷却,铜元素以过饱和固溶体形式留存于铝基体;构件进行固溶 + 人工时效热处理时,细小弥散的 CuAl₂强化相均匀析出,钉扎位错,显著提升焊缝抗拉强度与屈服强度 —— 这正是 BJ380 与 ER4043、ER5356 等通用铝焊丝最本质的区别,后两者不具备热处理强化能力,焊接硬铝后接头强度低,不能用于重要承力件。
1.2 复合晶粒细化,从根源抑制热裂纹
2 系硬铝焊接热裂纹分为结晶裂纹(熔池凝固末期晶界液膜被撕开)和液化裂纹(热影响区晶界低熔点相重新熔化开裂)。BJ380 通过三重机制抑制裂纹:
- 精准控铜:平衡焊缝强化能力与低熔点共晶相总量,避免过量低熔点相连续分布在晶界;
- Ti/Zr/V 复合细化:熔池凝固时形成 Al₃Ti、Al₃Zr 等非均质形核核心,打碎粗大枝晶,晶界上低熔点共晶相由连续分布转变为孤立断续分布,切断裂纹扩展通道;
- 热膨胀系数匹配:与 2 系硬铝母材匹配度高,焊接冷却阶段收缩应力小,降低液化裂纹萌生驱动力。
1.3 细分牌号,精准适配工况
邢台市余光焊接材料有限公司 BJ380 系列包含三个细分牌号,用户可根据母材、板厚、焊接工艺和服役条件灵活选型:
表格
| 牌号 | 定位 | 适用场景 |
|---|---|---|
| BJ-380A | 基础标准型,综合性能均衡 | 2A12/2A14/2A16 中薄板对接焊、航空框架 / 法兰 / 支座、零件缺陷补焊;TIG/MIG 通用 |
| BJ-380B | 高塑性改良型,严控杂质提升塑性 | 2A12/2A14 大厚度锻铝多层多道焊、交变载荷 / 冲击载荷构件焊补,抗层状撕裂 |
| BJ-380D | 高性能升级型,多重微合金细化,气孔敏感性最低 | 贮箱壳体、高压管路、承压结构件;机器人自动化焊、等离子填丝焊、电弧增材 WAAM;接头抗拉强度最高可达 344MPa |
二、余光牌 BJ380 焊丝产品规格与质量管控
2.1 供货规格
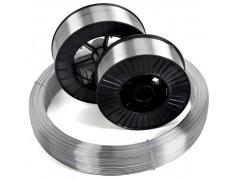
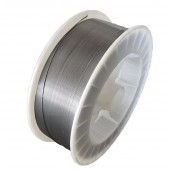
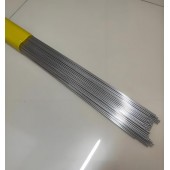
常规供应直径:Φ1.0、Φ1.2、Φ1.6、Φ2.0、Φ2.4、Φ3.0mm,可扩展至 Φ4.0、Φ5.0mm;盘装实芯焊丝、直条焊丝两种形态均可按需定制,支持小卷试样与批量订单生产。
2.2 全流程质量管控体系
邢台市余光焊接材料有限公司针对 BJ380 这类航空级特种铝焊丝,建立了高于普通民用铝焊丝的质控标准:
- 原料高纯管控:选用高纯铝锭、阴极铜,每批次原料全元素光谱检测,不合格禁止入炉;严控 Si、Fe 有害杂质上限;
- 真空熔炼:隔绝空气熔炼,减少合金元素烧损,降低熔体吸氢与氧化夹杂;
- 铸锭均质化:消除铸锭成分偏析与内应力,保证整盘焊丝成分均匀,避免首尾性能波动;
- 精密拉丝 + 表面钝化:多道次冷拔控制圆度与直径公差,表面光亮钝化处理,去油去氧化膜,洁净无划痕毛刺;
- 成品多维度检测:每批次光谱成分复检、氢含量检测、外观与尺寸检验,并取样做 X 射线探伤、拉伸力学试验、金相分析,全部合格并出具质检报告后方可出厂;面向高端客户可提供完整检测原始数据,满足入厂复验要求。
三、BJ380 焊丝主要应用领域
3.1 航空航天装备制造
运载火箭铝合金贮箱、箭体结构大量采用 2A14 硬铝,承受内压载荷且部分工况处于低温环境,对焊缝致密性、低温韧性、抗疲劳、气密性要求极高。BJ-380D用于贮箱壳体、高压管路焊接,焊后热处理接头强度高、低温不脆化;BJ-380A用于飞行器承力框架、连接法兰、支座等 2A12/2A16 构件 TIG/MIG 焊接;航空铸件、锻件加工缺陷可用 BJ380 补焊修复,大幅降低零件报废成本。
3.2 高端特种装备
特种装备承力支架、传动阀体、承压壳体、冲击载荷构件长期承受交变与冲击载荷,焊缝一旦开裂直接引发装备失效。BJ380 焊接接头抗震动、抗疲劳性能优异,焊缝致密,承压密封性好,满足特种装备严苛力学与无损检测指标。
3.3 电弧增材制造(WAAM)与科研试制
电弧熔丝增材制造依托焊丝逐层堆焊直接成型大型金属构件。2 系高强铝增材最大难点是多层堆焊热循环累积效应大、极易产生热裂纹,丝材冶金性能直接决定成型质量。BJ-380D专门适配电弧增材:熔滴过渡稳定、堆焊层均匀、多层堆焊裂纹敏感性低,成型件热处理后力学性能优异,已被国内众多高校、科研院所、增材制造企业用于 2 系高强铝 WAAM 工艺试验与原型件试制。
3.4 铝合金构件修复再制造
2 系硬铝零部件长期服役或机械加工中出现局部裂纹、缺损、加工超差,直接报废成本高昂。BJ380 用于工程机械硬铝构件、航空备件、锻铝模具缺陷补焊,修复后构件力学性能恢复,满足继续使用标准,践行绿色再制造。
四、BJ380 焊接工艺要点
BJ380 工艺适应性强,可适配 TIG 钨极氩弧焊、MIG 熔化极气体保护焊、脉冲 MIG、等离子填丝焊、电弧增材 WAAM 等工艺,但 2 系硬铝焊接对清洁度、保护条件、热输入管控严苛:
- 焊前清理是关键:先用无水乙醇除油,再用不锈钢钢丝刷打磨坡口至露出银白色金属光泽,清除氧化膜;清理后尽量 4 小时内焊完;
- 高纯氩气保护:氩气纯度≥99.99%,MIG 流量 18~25L/min,TIG 流量 8~15L/min;厚板、环缝需背面通氩保护;室外作业做好防风;
- 小热输入、多层多道、窄道焊:层间温度控制在 100℃以下,避免热影响区晶粒粗化;MIG 优先脉冲电源,飞溅小、热输入精准;
- 焊后热处理:要求接头高强的构件,焊后先去应力,再执行固溶 + 人工时效制度,参数须结合母材与板厚提前做工艺试验验证。
五、邢台市余光焊接材料有限公司核心优势
邢台市余光焊接材料有限公司深耕高端特种焊接材料研发制造,除 BJ380 系列铝铜焊丝外,同时量产 ER2024、ZL205A、5B06、7075、7055、ER2319、ER4043、ER5356 等全系列铝焊丝,配套银基钎料、耐磨药芯焊丝,是国内少数可稳定供应航空级特种铝焊丝的专业厂家。
- 国产替代,打破进口依赖:BJ380 系列性能对标进口高端硬铝焊丝,供货周期不受海外供应链限制,大幅降低科研与装备项目采购成本;
- 批次稳定,资料齐全:每批次附完整材质单与理化检测报告,材料可溯源,满足航空航天、科研项目第三方复检要求;
- 支持试样与定制:面向科研单位提供小卷试样,方便前期工艺评定与增材试验;可根据客户特殊母材、特殊工况微调合金配方,开发定制化焊丝;
- 专业焊接技术支持:配备专职焊接工程师团队,从焊前清理、保护气选型、热输入控制到焊后热处理、缺陷分析提供全流程技术指导,协助客户缩短工艺验证周期。
六、总结
2A12、2A14、2A16 等 2 系硬铝合金焊接,长期面临热裂纹难控制、接头强度损失大、低温韧性不足三大难题,普通商用铝焊丝根本无法满足高端承力构件指标。余光牌 BJ380 系列铝合金焊丝作为铝铜基可热处理强化专用焊材,依靠 Ti、Zr、V 复合晶粒细化设计,从冶金层面抑制结晶裂纹与液化裂纹,焊后固溶时效后焊缝强度大幅提升,同时具备优异低温韧性,适配 TIG、MIG、WAAM 增材等多种工艺。
邢台市余光焊接材料有限公司 BJ-380A/B/D 三款细分牌号,可全面覆盖薄板构件、厚板锻件、承压贮箱、电弧增材成型等不同工况。公司从真空熔炼、均质处理、精密拉丝到成品多项目检测建立完整质控体系,配合专业焊接技术团队,为国内航空航天、特种装备、增材制造客户提供材料 + 工艺一体化解决方案。如需 BJ380 系列焊丝样品、材质证明或焊接工艺方案,欢迎咨询邢台市余光焊接材料有限公司。