 点击图片查看原图


 通过认证


金属电弧增材制造(WAAM)作为金属 3D 打印重要技术路线,依托焊丝逐层熔敷成型,具有成型效率高、构件尺寸不受限、材料利用率高、适合大型轻量化金属构件制造等优势,近些年在航空航天、高端装备领域快速落地。但高强铝铜合金的电弧增材对丝材品质要求极高,普通铝合金焊丝容易出现送丝不稳、电弧波动、成型层道粗糙、热裂纹、成分偏析等问题,直接影响增材构件内部质量与力学性能。ER2319 属于铝铜系热处理强化型铝合金丝材,是电弧增材制造、金属 3D 打印制备大型高强铝构件的核心耗材。邢台市余光焊接材料有限公司全新推出 ER2319 铝合金焊丝,专门面向电弧增材制造与金属 3D 打印市场,为国内增材制造企业、科研院所、高端装备制造单位提供稳定可靠的国产增材专用铝合金丝材。
邢台市余光焊接材料有限公司坐落于河北邢台,是集特种焊材研发、拉丝生产、理化检测、销售与技术服务于一体的专业特种丝材制造企业。公司长期深耕高端特种焊接与增材制造丝材赛道,紧跟金属 3D 打印、电弧增材制造行业发展需求,针对高强铝铜合金增材成型痛点开展专项研发,搭建配套理化实验室,配备光谱成分分析仪、金相分析设备、拉伸试验机、无损检测设备,可完成化学成分检测、力学性能、金相组织、裂纹敏感性等全套试验验证。从铝合金坯料精选、连续拉丝、表面精密脱脂抛光、分卷包装到成品批次检验,全流程质量闭环管控,产品符合 AWS A5.10、GB/T10858 标准,满足电弧增材制造对丝材尺寸精度、表面洁净度、成分一致性的严苛要求。本次 ER2319 铝合金焊丝新品上市,进一步丰富余光增材制造专用丝材产品体系,助力大型高强铝合金构件电弧增材制造国产化发展。
ER2319 铝合金焊丝为铝铜锰锆钛系实心铝合金丝材,是专为电弧增材制造(WAAM)、金属 3D 打印开发的专用丝材,同时也可用于 MIG 熔化极气体保护焊、TIG 钨极氩弧焊。增材制造对焊丝尺寸公差、表面光洁度要求远高于普通焊接场景,余光 ER2319 焊丝采用高精度拉丝工艺,丝材直径均匀,表面洁净无油污、无氧化膜、无毛刺,丝材柔韧性良好,在机器人增材设备上送丝连续平稳,不易出现卡丝、抖动、断丝现象,保障长时间连续逐层堆积作业稳定。增材成型过程电弧平稳柔和,熔滴过渡均匀,飞溅少,单道熔敷层轮廓规整,层间搭接稳定,成型构件表面平整度高,大幅减少后续机加工余量。在电弧反复热循环作用下,该焊丝晶粒细化效果优良,有效抑制铝铜合金增材过程中容易产生的热裂纹缺陷,成型构件致密度高,内部气孔、夹渣缺陷可控,热处理后构件能够获得稳定的高强度与抗疲劳性能,非常适合大型轻量化高强铝合金构件的一体化增材成型。
ER2319 铝合金焊丝熔敷金属具备严格的成分控制体系(质量分数 wt.%):Cu 5.80\6.80%,Mn 0.20\0.40%,Ti 0.10\0.20%,Zr 0.10\0.25%,V 0.05~0.15%,Si≤0.20%,Fe≤0.30%,Mg≤0.02%,Zn≤0.10%,余量为铝。铜作为主要强化元素,在后续固溶时效热处理过程析出 Al₂Cu 强化相,赋予构件高强度特性;锰提升基体强度,改善组织稳定性;钛、锆、钒复合添加,起到晶粒细化作用,抑制凝固过程粗大枝晶生成,降低铝铜合金热裂纹敏感性;硅、铁、锌等杂质元素严格管控,减少脆性金属间化合物生成,提升构件抗应力腐蚀性能。整套合金配方适配电弧增材逐层熔敷、反复热循环的工况,保证增材成型件不同位置成分均匀,降低力学性能各向异性,热处理后构件整体力学性能稳定。
适用范围
余光 ER2319 铝合金焊丝核心应用于电弧增材制造、金属 3D 打印,可制备大型高强铝铜合金轻量化构件,适配 2219 系列高强铝合金基板增材成型。典型应用场景:航空航天大型承力铝合金构件、火箭燃料贮箱结构件、飞行器高强框架、航天装备试验件、军工装备轻量化结构件;同时也可用于 2219 铝合金板材、锻件的常规焊接以及铝合金铸件缺陷补焊修复。该丝材兼顾科研试样小批量打印与工业大型构件连续增材生产,是电弧增材制造领域高强铝构件成型优选国产丝材。
增材制造操作要点
- 基板与丝材预处理 基板表面必须打磨去除氧化皮、油污,使用无水乙醇清洁并烘干;ER2319 焊丝出厂表面洁净,但存放环境需要干燥防潮,防止丝材表面吸附水汽、氧化,水汽会在增材成型过程产生氢气孔,严重影响构件致密度。
- 保护气体选用 推荐使用纯度≥99.99% 高纯氩气作为保护气体。电弧增材制造过程持续时间长,必须做好防风防护,气流扰动会造成保护失效,导致熔敷层氧化、气孔缺陷。
- 增材工艺控制 采用 MIG 电弧增材,选用合适的 CMT 冷金属过渡工艺可进一步降低热输入,减少热变形与裂纹风险。合理匹配送丝速度、行走速度、电弧电压,控制单道熔敷层厚度;多层多道堆积时,控制层间温度,避免过高的热积累造成晶粒粗大与变形。增材完成后,根据构件性能需求,配套固溶 + 时效热处理,充分发挥 ER2319 合金的强化潜力。成型完成后按项目要求开展外观检验、UT 超声探伤、金相组织、拉伸力学性能检测。
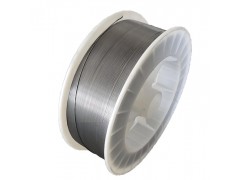
- 产品规格 现货规格包含 Φ1.0mm、Φ1.2mm、Φ1.6mm、Φ2.0mm、Φ2.4mm。Φ1.0mm、Φ1.2mm 适合高精度薄层增材、小试样 3D 打印;Φ1.6mm、Φ2.0mm、Φ2.4mm 适合大截面、大型构件高效率电弧增材制造。供货形式为盘装焊丝,适配各类机器人电弧增材设备,邢台市余光焊接材料有限公司可提供试样丝材用于科研单位工艺试验,大批量订单可稳定供货,每批次附带完整质量证明书与化学成分检测报告,满足科研项目、工程项目资料归档与工艺评定需求。
质量保障与技术服务
邢台市余光焊接材料有限公司建立完整的丝材质量管控体系,原材料入厂光谱复检,拉丝生产过程在线监测丝材直径与表面质量,成品按批次取样开展化学成分、金相、力学性能检测,全部指标合格后方可出厂。公司配备专业焊接与增材制造技术工程师,可为客户提供 ER2319 电弧增材工艺技术支持,协助客户优化增材工艺参数,解决成型件气孔、裂纹、变形、性能波动等难题,提供丝材配套一体化技术服务。
电弧增材制造金属 3D 打印技术,是大型高强铝合金构件一体化制造的重要方向,而 ER2319 丝材的品质直接决定增材构件的成型质量与服役可靠性。邢台市余光焊接材料有限公司全新推出 ER2319 铝合金焊丝,凭借精准的合金成分控制、高精度丝材加工、洁净的表面质量,在电弧增材成型过程送丝稳定、电弧可控、层道成型优良,有效降低高强铝铜合金增材成型缺陷,热处理后构件强度、抗疲劳性能优异。
未来,邢台市余光焊接材料有限公司将持续针对电弧增材制造、金属 3D 打印领域开展特种铝合金丝材研发,持续优化 ER2319 焊丝的生产工艺,进一步提升丝材批次稳定性,完善增材专用丝材产品矩阵,持续为国内科研院所、航空航天及高端装备制造企业提供高品质 ER2319 增材铝合金焊丝与配套技术服务,助力国内金属电弧增材制造产业高质量发展。