 点击图片查看原图


 通过认证


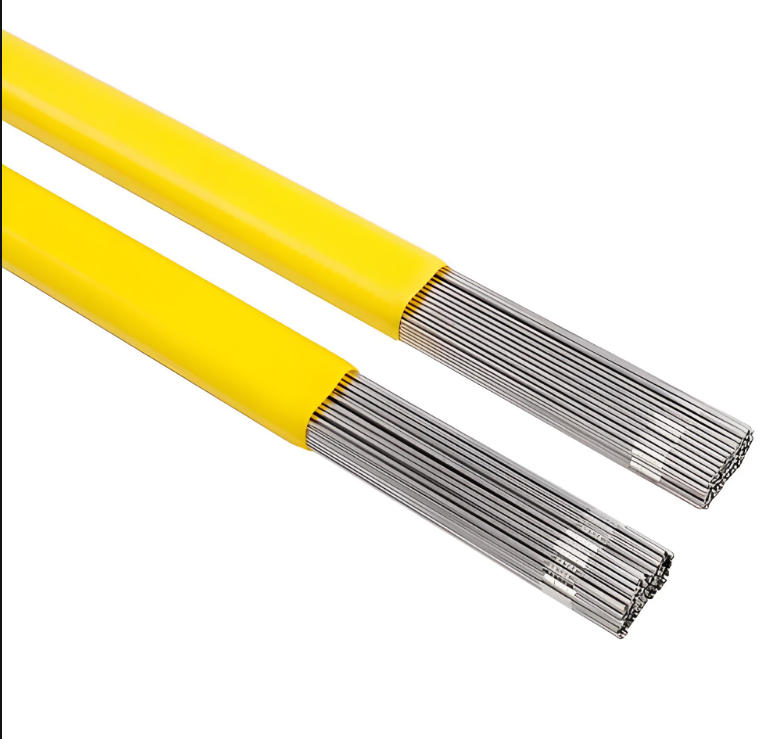
在航空航天高端装备制造领域,高温承力构件的焊接质量直接决定装备整体服役安全性与使用寿命。焊接材料作为焊接工艺中的核心耗材,其化学成分的稳定性、纯净度、元素配比精度,是保障焊接接头高温强度、抗蠕变性能、抗疲劳性能的关键。H1Cr11Ni2W2MoV 焊丝作为配套高温马氏体耐热钢焊接专用丝材,凭借精准的合金元素配比,能够实现焊缝熔敷金属与母材力学性能、高温性能高度匹配,广泛应用于航空热端构件的制造与缺陷修复。邢台市余光焊接材料有限公司自主研发生产 H1Cr11Ni2W2MoV 焊丝及丝材,实现从原材料冶炼、合金调配、拉丝成型、表面抛光到成品检验全流程自主管控,产品规格齐全,工厂常备大量现货,可快速满足各类工程项目试样送检以及大批量供货需求。
邢台市余光焊接材料有限公司坐落于河北邢台,是专注特种焊接材料研发、制造、检测、销售与技术服务一体化的专业焊材生产企业。公司长期聚焦航空航天、高端动力装备等领域特种焊材国产化研发,深知高端耐热焊丝对化学成分一致性的严苛要求,投入建设高标准理化实验室,配备直读光谱仪、金相显微镜、高温拉伸试验机、持久蠕变试验机等全套精密检测设备,可独立完成焊丝化学成分检测、力学性能测试、金相组织分析、无损探伤等试验项目。在生产环节,企业建立严格的原料准入制度,所有合金原材料入厂必须先进行光谱成分复验,不合格原料严禁投入生产。从合金熔炼、坯料轧制、多次拉丝、表面精抛、分卷、直条裁切,到成品出厂前的批次抽检,每一道工序都设置质量巡检节点,确保每一批次 H1Cr11Ni2W2MoV 焊丝及丝材化学成分稳定,批次之间成分波动小,有害杂质严格受控,能够满足航空装备材料评定、焊接工艺评定以及工程资料归档的全部要求。
H1Cr11Ni2W2MoV 焊丝属于马氏体耐热不锈钢实心焊丝,焊丝及成品丝材的化学成分是决定焊缝综合性能的核心指标,熔敷金属各项元素均设置严格的控制区间(质量分数 wt.%):碳元素控制在 0.10%~0.16%;硅元素≤0.60%;锰元素≤0.60%;铬元素 10.50%~12.00%;镍元素 1.40%~1.80%;钨元素 1.50%~2.00%;钼元素 0.35%~0.50%;钒元素 0.18%~0.30%;磷元素≤0.035%;硫元素≤0.030%;余量为铁。针对航空高端订单,公司可进一步提升纯净度管控标准,将硫元素控制在≤0.020%,降低杂质带来的脆性开裂风险,满足更高等级航空构件焊接需求。
每种合金元素在 H1Cr11Ni2W2MoV 焊丝体系中承担着不可替代的作用。碳是马氏体形成的关键元素,合理的碳含量能够保证焊缝基体强度,提升焊缝硬度,但碳含量不能过高,过高会增大焊缝脆性,增加冷裂纹敏感性,过低则无法达到设计的高温强度指标,因此生产过程中碳含量被精准锁定在窄区间内。铬作为核心抗氧化元素,在高温环境下会在焊缝表面形成致密氧化保护膜,抵御高温燃气冲刷、高温氧化腐蚀,保障构件在 600℃以下高温环境长期稳定服役。镍元素主要作用是改善基体韧性,缓解马氏体组织本身的脆性特点,降低焊接冷裂纹倾向,提升焊缝抗冲击能力。
钨与钼作为重要的固溶强化元素,二者协同作用,有效提升焊缝金属的高温强度、持久强度与抗蠕变性能。在高温交变载荷工况下,抑制晶粒滑移与长大,减少高温蠕变变形,保证热端构件长时间服役尺寸稳定。钒属于强碳化物形成元素,能够细化焊缝晶粒,稳定晶界组织,产生二次硬化效应,显著提升焊缝高温疲劳性能,提升构件抵抗交变载荷破坏的能力。硅和锰作为脱氧元素,在焊接熔池凝固过程中起到脱氧作用,减少焊缝内部气孔、夹渣缺陷,改善熔池流动性,优化焊道成型效果。硫、磷属于有害杂质元素,会显著提升焊缝脆性,增大裂纹产生概率,余光在冶炼环节严格限制硫、磷含量,严控杂质带入,从源头降低焊接失效风险。
H1Cr11Ni2W2MoV 焊丝及丝材支持钨极氩弧焊 TIG 以及熔化极气体保护焊 MIG 两种主流焊接工艺,可实现平焊、立焊、横焊、仰焊全位置焊接。焊丝采用精密拉丝工艺,丝材外径尺寸公差控制严格,表面经过抛光处理,光洁无毛刺、无氧化皮、无油污。气保焊接时送丝顺滑稳定,不易出现堵丝、断丝问题;焊接电弧柔和稳定,飞溅极少,熔池可控性良好,焊道成型细腻均匀,能够减少焊后打磨与机加工工作量,非常适合航空薄壁构件、窄间隙坡口打底焊接,以及铸件微小缺陷的精密补焊。无论是车间内锻件预制焊接,还是现场零部件修复作业,焊工均可稳定施焊,在匹配母材化学成分的基础上,保障焊缝金相组织、高温力学性能与母材保持一致。
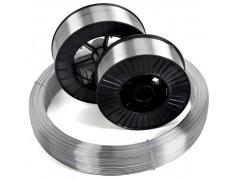
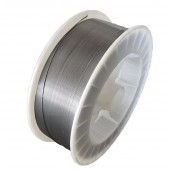
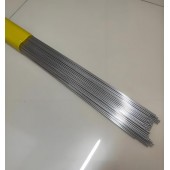
产品供货形态丰富,包含直条氩弧焊丝以及盘装实心气保焊丝,规格齐全,覆盖 Φ1.0mm、Φ1.2mm、Φ1.6mm、Φ2.0mm、Φ2.4mm。Φ1.0mm、Φ1.2mm 小规格焊丝适合薄板、狭小坡口、精密打底焊接;Φ1.6mm、Φ2.0mm、Φ2.4mm 大规格焊丝多用于厚板填充、盖面焊接以及铸件缺陷补焊。邢台市余光焊接材料有限公司自有生产线持续量产 H1Cr11Ni2W2MoV 焊丝及丝材,工厂常备大量现货,试样订单可以快速安排寄送,大批量工程项目订单可快速排产发货,缩短客户的采购周期。每一批次产品出厂附带完整质量证明书、光谱化学成分检测报告,高端航空项目可配套金相、高温力学性能检测资料,满足项目入厂复检、焊接工艺评定、工程档案归档等需求。
H1Cr11Ni2W2MoV 马氏体耐热钢焊接对工艺管控要求严苛,焊丝化学成分稳定是基础,同时需要配套规范的焊接工艺。焊前需要对坡口及焊缝两侧 25mm 范围打磨清理,彻底去除油污、锈蚀、氧化皮、水分,露出洁净金属基体,防止杂质造成气孔、冷裂纹缺陷。氩弧焊选用纯度≥99.99% 高纯氩气保护,密闭构件根部焊接建议背面充氩保护,避免焊缝根部氧化;MIG 焊接同样采用高纯氩气,焊接现场做好防风措施,防止保护气流扰动导致保护失效。马氏体耐热钢冷裂纹敏感性高,焊前预热控制在 200~300℃,采用短弧、低热输入、窄焊道操作,多层多道焊严格管控层间温度。焊接完成后及时开展去应力回火处理,释放焊接残余应力,稳定焊缝金相组织。焊接完工后按照规范开展外观检查、RT 射线无损探伤、金相检验、高温力学性能测试等全套验收。
邢台市余光焊接材料有限公司依靠自主生产优势,从源头把控 H1Cr11Ni2W2MoV 焊丝及丝材化学成分稳定性,不依赖外购坯料代工,能够灵活响应客户对成分、规格、供货形态的定制需求。公司配套专业焊接技术工程师团队,可为客户提供焊材选型指导、焊接工艺技术支持,针对该材质焊接难点制定专项焊接工艺方案,协助客户解决冷裂纹、组织不均、高温性能不达标等各类焊接难题,提供焊材 + 技术一体化配套服务。
高端装备制造国产化进程中,特种焊材的自主可控是不可或缺的一环。H1Cr11Ni2W2MoV 焊丝化学成分的精准控制,直接决定航空热端构件焊接接头的可靠性。邢台市余光焊接材料有限公司自产 H1Cr11Ni2W2MoV 焊丝及丝材,依托成熟的冶炼、拉丝、检测体系,保障产品化学成分稳定、杂质可控,产品规格齐全,工厂大量现货,供货响应迅速。
未来,邢台市余光焊接材料有限公司将持续优化 H1Cr11Ni2W2MoV 焊丝生产工艺,持续优化合金成分控制精度,不断提升丝材表面质量与批次稳定性,持续深耕高端耐热焊材领域,坚持自主生产,完善检测体系,持续为国内高端装备制造客户提供稳定可靠的 H1Cr11Ni2W2MoV 焊丝及丝材产品与专业焊接技术服务,助力国内特种焊接材料国产化高质量发展。