


 点击图片查看原图

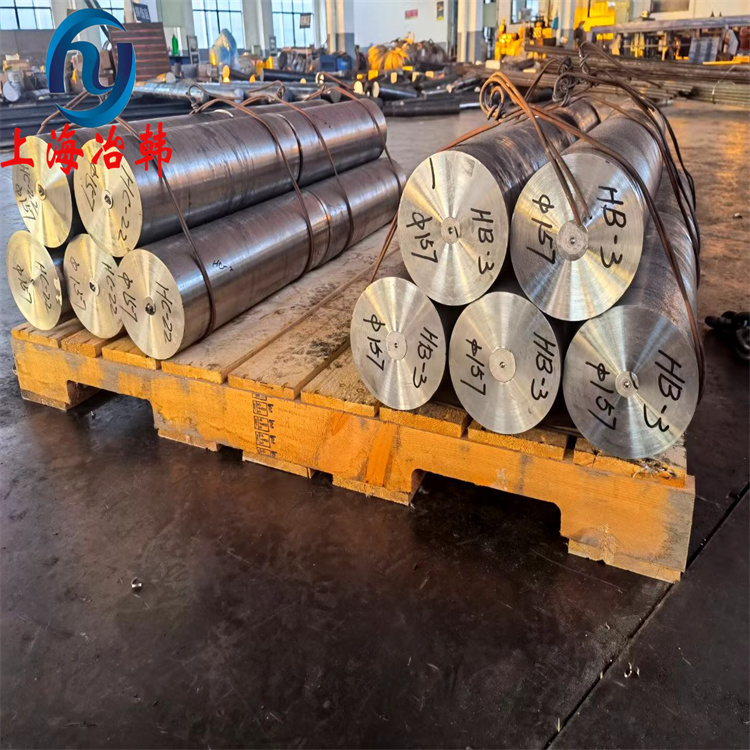
N10675镍基合金
N10675(哈氏合金 B-3)焊接应选用 ENiMo-10 牌号焊条(对应 AWS A5.11 标准),严禁使用 B-2 合金配套的 ENiMo-7 焊材 。
核心焊材匹配
焊条型号:ENiMo-10(AWS A5.11 标准)
对应焊丝:ERNiMo-10(用于 TIG/MIG 焊)
国产/等效标识:部分厂商标注为 NiMo29Fe 或 HNiMo29Fe 类
关键禁忌:不可混用 Hastelloy B-2 的 ENiMo-7 焊材,否则会导致焊缝耐蚀性下降及脆化风险 。
焊接工艺要点
保护气体:必须采用高纯氩气进行正背面双重保护,防止高温氧化。
层间温度:严格控制在 100℃以下,避免中温区停留导致脆性相析出。
热输入控制:采用小电流、快速焊、窄焊道工艺,一般无需预热及焊后热处理(除非结构拘束度极大)。
清洁要求:焊前彻底清除坡口及两侧油污、氧化物,防止硫、磷污染引发热裂纹 。
该合金专为强还原性酸(如盐酸、硫酸)环境设计,焊材成分必须与母材(Ni≥65%, Mo≈29%)高度匹配以维持焊缝在苛刻介质中的耐蚀完整性 。
需要我帮你整理 ENiMo-10 焊条在不同厚度板材的电流参数对照表吗?能直接指导焊接操作。